您好!欢迎访问苏州瞭望五金机械有限公司的网站!
在线留言
|
联系我们
|
返回首页
苏州
瞭望
五金机械有限公司
Suzhou Liaowang Hardware Machinery Co., Ltd.
全国免费咨询热线:
18606289315
网站首页
关于我们
产品展示
企业实力
合作客户
视频中心
荣誉证书
新闻中心
在线留言
联系我们
大家都在搜:
自动车床
,
自动车床
,
数控车床
,
送料机
,
厂家直销自动车床
产品分类
Product Categories
自动车床
废屑压渣机
自动送料机
排刀数控车床
自动车床配件
周边设备
二手自动车床
4
新闻中心
您的位置:
首页
->
新闻中心
->
看一看自动车床常见踩坑点是什么?
看一看自动车床常见踩坑点是什么?
自动车床
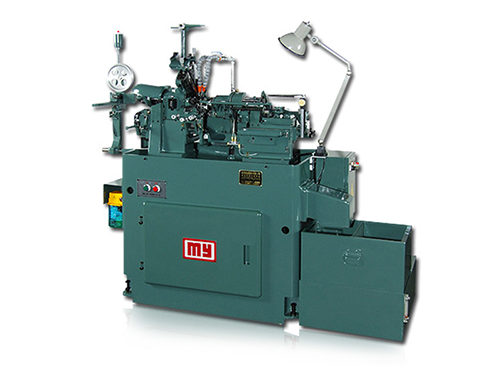
是一台能长时间自动干活的高精度机床,调好程序后可连续加工同一种零件,适合铜、铝、铁、塑料等材料的批量生产,广泛用于仪表、钟表、汽摩配件、电子五金等行业。
下面看一看自动车床常见踩坑点是什么?
1. 材料问题:棒料直线度差、圆度不好,直接导致尺寸跳动、产品大小不稳定;不锈钢棒料硬度不均,崩刀频繁。
2. 筒夹 / 导套磨损:筒夹磨损会夹不紧、圆度差;走心机导套磨损是精度失效头号原因。
3. 切削油选型不对:铝件粘刀、不锈钢产生积屑瘤,表面拉花、尺寸漂移。
4. 凸轮走刀机换产品:新凸轮制作成本高,样品阶段周期长,小批量不适合选凸轮机。
5. 排屑不良:铝屑、铜屑缠绕刀具,刮伤工件,甚至撞刀。
6. 切断面毛刺:自动车切断位置毛刺是高频问题,后续要增加去毛刺工序。
7. 热变形:长时间连续加工,主轴、刀架升温,尺寸慢慢漂移,需要定时补偿。
8. 料头浪费:走心机最后一小段棒料无法夹持,变成料头,小棒料订单要核算料头成本。
[返回]
上一篇:
看一看自动车床常见踩坑点是什么?
下一篇:
分析自动车床在日常中需要做哪些维护?
网站首页
-
关于我们
-
产品展示
-
企业实力
-
合作客户
-
荣誉证书
-
新闻中心
-
行业动态
-
在线留言
-
联系我们
苏州瞭望五金机械有限公司 版权所有 Copyright 2018
苏ICP备18040814号-1
访问量: [
Bmap
] [
Gmap
] [
百度统计
]
地址:江苏省张家港市南丰镇海丰路17号(总部) 电话:186 0628 9315【
后台管理
】技术支持:
东莞网站建设
关键词:
自动车床
,
自动车床
,
数控车床
,
送料机
,
厂家直销自动车床